Używany czop wymaga czegoś więcej niż połysku: chropowatość wałka turbosprężarki, jego wymiary i stan materiału muszą zapewniać warunki do utrzymania stabilnego filmu olejowego.
Podczas regeneracji wałek z niewielkimi śladami zużycia może wyglądać na łatwy do uratowania. Krótkie polerowanie usuwa przebarwienia, czop jest gładki w dotyku, a nowe łożyska zdają się dopełniać naprawę. Problem polega na tym, że wygląd nie pozwala ocenić, ile metalu usunięto ani jaka struktura powierzchni pozostała.
Wykończenie powierzchni wałka turbo ma znaczenie, ponieważ czop pracuje w niewielkiej odległości od powierzchni łożyska. Prawidłowa naprawa zachowuje geometrię i właściwości materiału, dzięki którym olej może oddzielać te powierzchnie.
Jak chropowatość wałka turbosprężarki wpływa na film olejowy
W promieniowym łożysku ślizgowym ruch obrotowy wciąga olej do zwężającej się szczeliny. W powstającym klinie olejowym wytwarza się ciśnienie, które podtrzymuje wałek. Dopływ oleju uzupełnia jego ilość i chłodzi łożysko; samo ciśnienie zasilania nie odpowiada za powstawanie hydrodynamicznej nośności łożyska.
Istotne jest porównanie minimalnej grubości filmu olejowego z łączną chropowatością czopa i łożyska. Inżynierowie często wyrażają tę zależność jako względną grubość filmu, wykorzystując łączną średnią kwadratową chropowatość obu powierzchni.
Gdy film jest wyraźnie grubszy niż nierówności powierzchni, powierzchnie mogą pozostawać rozdzielone w warunkach smarowania hydrodynamicznego. Gdy grubość filmu staje się porównywalna z chropowatością, część mikroskopijnych wierzchołków styka się z przeciwległą powierzchnią. Jest to smarowanie mieszane: obciążenie przenoszą zarówno film olejowy, jak i miejsca styku powierzchni. Przy jeszcze mniejszym rozdzieleniu powierzchni coraz większe znaczenie ma smarowanie graniczne.
Ten stosunek pomaga opisać warunki smarowania, ale nie jest stałą właściwością wałka. Na film wpływają prędkość obrotowa, obciążenie, lepkość oleju, temperatura, luz i dostępność oleju. Szczególnej uwagi wymagają rozruch i zatrzymywanie, ponieważ prędkość obrotowa może być zbyt mała, aby utrzymać pełne rozdzielenie powierzchni.
Dlatego ostre wierzchołki są problemem nawet na czopie, który wygląda na wypolerowany. Mogą powodować miejscowy kontakt, wydzielanie ciepła i zużycie łożyska. Uszkodzone łożysko zmienia następnie luz i warunki niezbędne do utrzymania filmu.
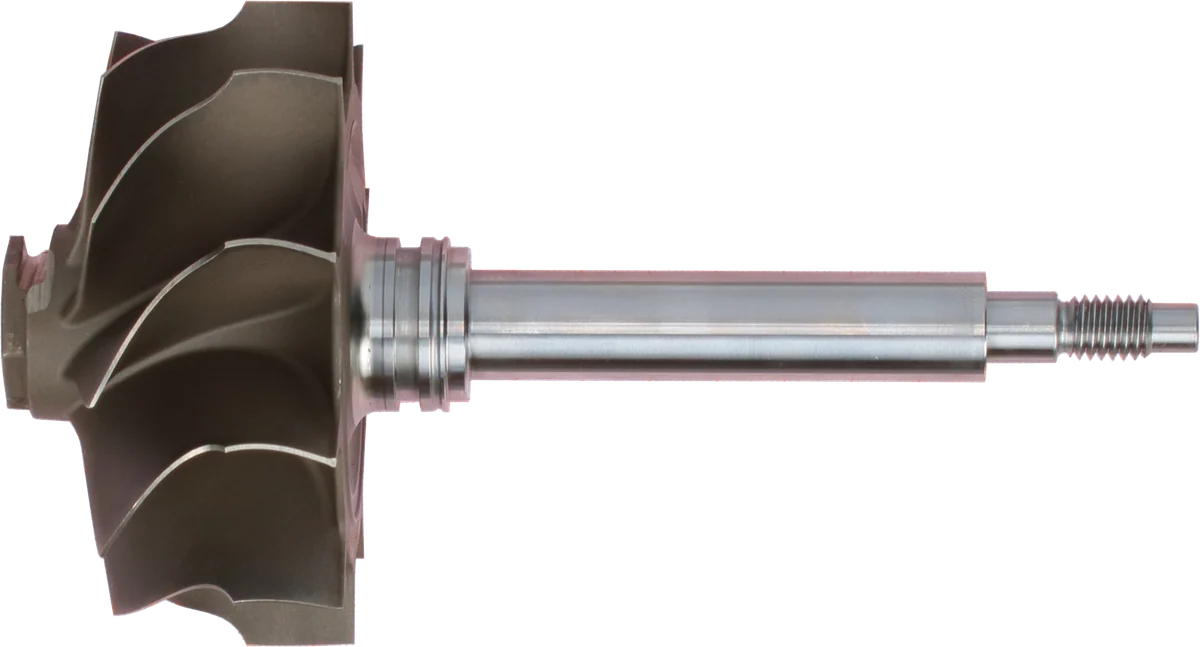
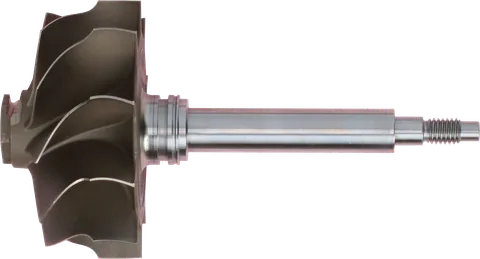
Koło turbiny: energia spalin napędza wałek.
Powierzchnia wałka: sprawdzić zużycie i rysy przed ponownym użyciem.
Koniec wałka: połączenie z wirującymi częściami sprężarki.
Zdjęcie produktu z 2026 roku. Numery wskazują elementy objaśnione poniżej.
Co pokazują Ra i Rz, a czego nie ujawniają
Ra i Rz to przydatne parametry opisujące chropowatość wałka turbosprężarki, ale żaden z nich nie wystarcza do podjęcia pełnej decyzji o dopuszczeniu elementu do użytku.
Ra opisuje średnią arytmetyczną bezwzględnych odchyleń zmierzonego profilu chropowatości od jego linii średniej. Sprowadza wiele wysokości nierówności do jednej liczby. Wpływ kilku głębokich rys może zostać zniwelowany przez duży obszar stosunkowo gładkiego materiału.
Rz opisuje wysokość od wierzchołków do wgłębień zgodnie z określoną metodą pomiaru. Definicje i zasady podawania wyników różnią się, dlatego porównuj wyniki tylko wtedy, gdy zastosowana metoda i ustawienia przyrządu są zgodne.
Żaden z tych parametrów nie przedstawia pełnego obrazu rozmieszczenia wierzchołków i wgłębień.
| Cecha lub parametr | Co pomaga opisać | Ograniczenie praktyczne |
|---|---|---|
| Ra | Średnią amplitudę nierówności | Może maskować pojedyncze uszkodzenia i różnice w kształcie nierówności |
| Rz | Wysokość od wierzchołków do wgłębień według wybranej metody | Nie pozwala w pełni odróżnić ostrych wierzchołków od korzystnych wgłębień |
| Rpk: zredukowana wysokość wzniesień | Wierzchołki wystające ponad rdzeń profilu | Nie zastępuje kontroli pojedynczych wypukłych uszkodzeń |
| Rk: głębokość rdzenia chropowatości | Głębokość głównej części profilu | Wymaga interpretacji z uwzględnieniem wierzchołków, wgłębień i specyfikacji |
| Rvk: zredukowana głębokość wgłębień | Wgłębienia poniżej rdzenia profilu | Większa głębokość nie jest automatycznie lepsza |
| Kierunkowość struktury powierzchni | Orientację śladów obróbki | Odpowiednia wartość chropowatości może występować wraz z nieodpowiednim kierunkiem śladów |
Dwa czopy mogą mieć podobne wyniki Ra, a mimo to zachowywać się inaczej podczas pracy. Jeden może mieć wąskie, wystające grzbiety. Drugi może mieć stosunkowo płaskie górne obszary z płytkimi zagłębieniami. Na pierwszym łatwiej dochodzi do skoncentrowanego kontaktu w miarę zmniejszania się grubości filmu olejowego.
Chropowatość to również coś innego niż geometria. Wałek może mieć bardzo gładką powierzchnię, a jednocześnie być stożkowy, owalny, skrzywiony lub miejscowo mieć zbyt małą średnicę. Wynik pomiaru chropowatości nie potwierdza dokładności wymiarowej.
Jak wyobrazić sobie krzywą udziału materiałowego
Krzywa udziału materiałowego, nazywana także krzywą Abbotta-Firestone’a, pomaga wyjaśnić, czego nie ujawniają uśrednione wartości chropowatości.
Wyobraź sobie powiększony profil powierzchni widziany z boku. Umieść poziomą linię tuż poniżej jego najwyższego punktu. Ponad linię wystaje tylko kilka końcówek wierzchołków. Następnie przesuwaj linię w dół profilu. Coraz większa część powierzchni znajduje się ponad nią.
Krzywa pokazuje, jak ten udział materiału zmienia się wraz z głębokością. W pobliżu najwyższych wierzchołków udział jest niewielki. W pobliżu najgłębszych wgłębień niemal cały zmierzony profil znajduje się ponad linią.
Na powierzchni ze spłaszczonymi wierzchołkami niewielkie przesunięcie linii w dół może objąć pomiarem znaczną ilość materiału. Niżej pozostają mniej liczne wgłębienia. Z kolei powierzchnia z ostrymi wierzchołkami ma bardziej rozbudowaną strefę wystających nierówności, zanim pomiar dotrze do rdzenia profilu.
Ta różnica wyjaśnia znaczenie małej wysokości wierzchołków, kontrolowanej chropowatości rdzenia i odpowiedniej głębokości wgłębień. Wgłębienia mogą miejscowo zatrzymywać olej, a spłaszczone górne obszary ograniczają intensywny kontakt wierzchołków po utracie pełnego rozdzielenia powierzchni. Krzywa opisuje strukturę powierzchni; nie mierzy bezpośrednio nośności łożyska podczas pracy.
Zasadę tę ilustruje honowanie plateau: etap wykańczający obniża wystające wierzchołki, zachowując kontrolowane wgłębienia. W porównywalnych smarowanych skojarzeniach powierzchnie z wygładzonymi wierzchołkami mają zazwyczaj przewagę nad powierzchniami o ostrych nierównościach.
Nie oznacza to jednak, że wałek turbo należy honować tak jak cylinder silnika. Czop wymaga wykończenia określonego w specyfikacji produkcyjnej. Głębokie rysy są uszkodzeniem, a nie przydatnym zbiornikiem oleju, a zwiększanie głębokości wgłębień nie przynosi nieograniczonych korzyści.
Co faktycznie zmienia polerowanie czopów wałka turbo
Polerowanie czopów wałka turbo usuwa materiał. Nie może odtworzyć metalu brakującego na dnie rysy.
Aby całkowicie usunąć rowek, trzeba obniżyć otaczającą go powierzchnię do poziomu jego dna. Dlatego pozornie drobna rysa może wymagać usunięcia większej ilości materiału, niż pozwala na to dopuszczalna zmiana wymiarów czopa.
Średnica i luz zmieniają się jednocześnie. Zmniejszenie średnicy wałka zwiększa jego luz w niezmienionym otworze łożyska. Zmienia to przepływ oleju, zachowanie filmu i podparcie wirnika. Nowe łożyska o nominalnym wymiarze nie kompensują automatycznie zbyt małej średnicy wałka.
Geometria może się pogorszyć. Nierównomierny nacisk lub nadmierna obróbka jednego uszkodzonego miejsca mogą spowodować stożkowatość, owalność albo miejscowe zagłębienie. Przeciąganie paska materiału ściernego wokół wałka nie gwarantuje uzyskania powierzchni walcowej.
Struktura powierzchni może się zmienić, nie stając się odpowiednia. Polerowanie może spłaszczyć grzbiety, pozostawiając głębokie rowki. Może również utworzyć kierunkowe ślady obróbki lub pozostawić resztki ścierniwa. Czop może lepiej odbijać światło, a nadal nie spełniać wymagań.
Stan materiału ma znaczenie. W niektórych konstrukcjach wałków stosuje się hartowanie powierzchniowe, w tym indukcyjne. W tym procesie kontrolowane nagrzewanie i szybkie chłodzenie utwardzają warstwę powierzchniową, podczas gdy materiał pod nią zachowuje inne właściwości. Usuwanie materiału zmniejsza pozostałą grubość warstwy utwardzonej; nadmierna obróbka może odsłonić materiał bez wymaganej odporności na zużycie.
Nie każdy wałek turbosprężarki jest wykonany z tego samego stopu i poddany tej samej obróbce. Nie zakładaj, że istnieje uniwersalny naddatek na polerowanie ani że powierzchnia wyglądająca na twardą nadal ma wystarczające utwardzenie. Silne przegrzanie lub zatarcie również mogą pogorszyć stan materiału w stopniu, którego polerowanie nie naprawi.
Wyważenie nadal wymaga sprawdzenia. Idealnie równomierne usuwanie materiału wokół pierwotnej osi samo w sobie nie powoduje niewyważenia. Nierównomierna obróbka może jednak zmienić rozkład masy, a demontaż wiąże się z dodatkowymi kwestiami dotyczącymi ponownego montażu. Przestrzegaj określonej procedury wyważania; wyważanie nie naprawi nieprawidłowej geometrii czopa.
Jak sprawdzić wałek turbosprężarki przed ponownym użyciem
Zacznij od specyfikacji konkretnej turbosprężarki i zespołu wirującego. Bez odpowiednich wartości granicznych stwierdzenie „jest gładki w dotyku” nie stanowi uzasadnionego kryterium ponownego użycia wałka turbo.
Przed oceną oczyść elementy odpowiednią metodą. Przeprowadź kontrolę przed obróbką ścierną, aby zachować pierwotny obraz zużycia do celów diagnostycznych.
Kontrola wałka turbo w dieslu obejmuje następujące punkty:
- Przeprowadź oględziny przy dobrym oświetleniu i w powiększeniu. Szukaj rys, wżerów, przeniesionego materiału łożyska, wypukłych krawędzi, korozji oraz śladów ocierania lub przegrzania.
- Zmierz każdy czop w kilku miejscach. Użyj odpowiednich, skalibrowanych przyrządów pomiarowych w kilku przekrojach wzdłuż osi i w różnych położeniach kątowych, aby wykryć zmniejszenie średnicy, stożkowatość i owalność.
- Sprawdź bicie w określonym układzie pomiarowym. Gładki czop na skrzywionym wałku nadal nie nadaje się do użytku.
- Sprawdź układ łożyskowania. Uwzględnij otwory łożysk, powierzchnie oporowe, stan korpusu i kanały olejowe. Sam stan czopów nie pozwala ustalić luzu po zmontowaniu.
- Zmierz strukturę powierzchni, jeśli od niej zależy ponowne użycie lub obróbka naprawcza. Użyj odpowiedniego przyrządu do pomiaru powierzchni z określoną filtracją, długością odcinka oceny i kierunkiem pomiaru. Pojedynczy pomiar w łatwo dostępnym miejscu może pominąć miejscowe uszkodzenie.
- Sprawdź koło turbiny i elementy wałka. Skontroluj łopatki, rowki pierścieni uszczelniających, powierzchnie stopni wałka i gwinty. Podejrzenie pęknięć wymaga odpowiedniej fachowej oceny.
- Ustal mechanizm uszkodzenia. Aby ustalić przyczyny rys na wałku turbo, sprawdź obecność zanieczyszczeń, ograniczenia dopływu oleju, nieodpowiednie smarowanie i inne usterki, na które wskazuje obraz uszkodzeń.
Próba paznokciem może wykryć wyraźny rowek, ale brak wyczuwalnego zahaczenia niewiele dowodzi. Podobnie samo przebarwienie nie pozwala określić zakresu uszkodzeń cieplnych.
Jeśli dopuszczona jest kontrolowana obróbka regeneracyjna, zapisz wymiary i parametry struktury powierzchni przed procesem i po nim. Przed montażem niezbędne są dokładne czyszczenie i kontrola końcowa.
Polerowanie czy wymiana wałka turbosprężarki
Ponowne użycie jest uzasadnione, gdy zespół wałka z kołem turbiny spełnia odpowiednie wymagania dotyczące wymiarów, struktury powierzchni, stanu materiału i integralności elementu. Polerowanie jest możliwe tylko wtedy, gdy dopuszcza je ustalony proces naprawy, a gotowy element nadal mieści się w specyfikacji.
Wymiana jest lepszym wyborem, gdy:
- Usunięcie rys zmniejszyłoby średnicę czopa poniżej minimalnej dopuszczalnej wartości.
- Stożkowatość, owalność lub bicie przekraczają odpowiednią wartość graniczną.
- Występują pęknięcia, znaczne wżery, uszkodzenia wskutek zatarcia lub niedopuszczalne uszkodzenia koła turbiny.
- Po znacznym uszkodzeniu lub obróbce naprawczej nie można ustalić twardości albo pozostałej grubości warstwy utwardzonej.
- Istotne powierzchnie stopni wałka, rowki pierścieni uszczelniających lub inne elementy wałka wykraczają poza dopuszczalne granice naprawy.
- Warsztat nie może zweryfikować gotowej powierzchni lub przeprowadzić wymaganej procedury wyważania.
W wielu konstrukcjach koło turbiny i wałek są dostarczane jako jeden zespół. Gdy nie ma możliwości rzetelnej regeneracji poszczególnych elementów, praktyczniejszą naprawą może być wymiana na odpowiedni CHRA.
Niezależnie od wybranego rozwiązania nadal trzeba usunąć przyczynę awarii. Nowe części zasilane tym samym zanieczyszczonym olejem lub niedostateczną jego ilością mogą ulec takim samym uszkodzeniom.
Najczęściej zadawane pytania
Czy można ponownie użyć wałka turbo, jeśli czopy są błyszczące?
Być może, ale połysk nie jest kryterium dopuszczenia do ponownego użycia. Wymagane są odpowiednia średnica, okrągłość, stożkowatość, bicie, struktura powierzchni i stan materiału oraz nieuszkodzone koło turbiny. Porównaj wyniki pomiarów ze specyfikacją konkretnej turbosprężarki.
Czy niższe Ra zawsze jest lepsze?
Nie. Niższe Ra może wskazywać na mniejsze nierówności powierzchni, ale nie opisuje ich kształtu ani rozmieszczenia. Czop musi spełniać określone wymagania dotyczące wykończenia, geometrii i struktury powierzchni. Dążenie do niższego Ra przez usuwanie kolejnych warstw metalu może zmniejszyć średnicę wałka poniżej dopuszczalnej wartości, mimo że wcześniej nadawał się on do użytku.
Czy można wypolerować rysę, o którą zahacza paznokieć?
Potraktuj taką rysę jako powód do fachowej oceny, a nie jako cel polerowania. Jej całkowite usunięcie może wymagać zebrania niedopuszczalnej ilości metalu. Próba paznokciem może ujawnić uszkodzenie, ale tylko pomiary i obowiązujące granice naprawy pozwalają ustalić, czy wałek nadaje się do regeneracji.
Czy czop wałka turbo powinien mieć krzyżową siatkę śladów honowania, taką jak cylinder?
Nie przenoś sposobu wykończenia gładzi cylindra na wałek turbo. Honowanie plateau pokazuje zalety niskich wierzchołków i kontrolowanych wgłębień, jednak powierzchnia wałka turbosprężarki wymaga właściwego dla niej procesu wykończenia i określonego kierunku śladów obróbki.
Czy po polerowaniu wałka trzeba wyważyć turbo?
Równomierne polerowanie nie powoduje automatycznie niewyważenia, ale nierównomierne usuwanie materiału może zmienić rozkład masy. Po regeneracji zastosuj odpowiednią procedurę wyważania poszczególnych elementów i zmontowanego zespołu wirującego. Kontrola wyważenia nie kompensuje zbyt małej średnicy, skrzywienia ani uszkodzenia wałka.
Czy nowy CHRA usunie przyczynę zarysowania czopów?
Wymiana CHRA zastępuje uszkodzony zespół wirujący i układ łożyskowania, ale nie usuwa zewnętrznego problemu z dopływem oleju ani jego zanieczyszczeniem. Ustal przyczynę, usuń problemy z przewodami olejowymi i smarowaniem oraz przestrzegaj instrukcji montażu i wstępnego napełniania olejem.
Kiedy wymienić wałek turbosprężarki?
Wymień zespół wałka z kołem turbiny, jeśli usunięcie rys zmniejszyłoby średnicę wałka poniżej dopuszczalnej wartości, parametry geometryczne przekraczają odpowiednie wartości graniczne lub uszkodzenia są niedopuszczalne. Wymiana jest również właściwym rozwiązaniem, gdy warsztat nie może zweryfikować gotowej powierzchni lub przeprowadzić wymaganego wyważania.
Skontaktuj się z LeadTurbo, podając numer części turbosprężarki i objawy usterki, aby uzyskać pomoc w doborze turbosprężarki na wymianę, zespołu CHRA lub części do regeneracji.