Bei einer Instandsetzung erscheint es oft naheliegend, eine leicht gezeichnete Turboladerwelle polieren zu lassen und so zu retten. Etwas Polieren entfernt die Verfärbungen, der Lagerzapfen fühlt sich glatt an, und neue Lager scheinen die Reparatur abzuschließen. Das Problem: Am Aussehen erkennen Sie weder, wie viel Metall abgetragen wurde, noch welche Oberflächenstruktur zurückbleibt.
Die Oberflächengüte der Turboladerwelle ist entscheidend, weil der Lagerzapfen mit sehr geringem Abstand zur Lagerfläche läuft. Eine erfolgreiche Instandsetzung erhält die Geometrie und die Werkstoffeigenschaften, die es dem Öl ermöglichen, diese Flächen voneinander zu trennen.
Warum die Oberflächengüte der Turboladerwelle für den Ölfilm entscheidend ist
In einem Radialgleitlager zieht die Drehbewegung Öl in einen sich verengenden Spalt. In diesem Ölkeil baut sich Druck auf, der die Welle trägt. Die Ölzufuhr versorgt und kühlt das Lager; der Versorgungsdruck allein erzeugt nicht dessen hydrodynamische Tragfähigkeit.
Aussagekräftig ist der Vergleich zwischen der minimalen Ölfilmdicke und der kombinierten Rauheit von Lagerzapfen und Lager. In der Technik wird dieser Zusammenhang häufig als relatives Schmierfilmhöhenverhältnis ausgedrückt, das auf der kombinierten quadratischen Mittenrauheit beider Oberflächen beruht.
Ist der Ölfilm deutlich dicker als die Oberflächenunebenheiten, können die Flächen bei hydrodynamischer Schmierung vollständig voneinander getrennt bleiben. Wird die Filmdicke mit der Rauheit vergleichbar, berühren einzelne mikroskopische Spitzen die gegenüberliegende Oberfläche. Es entsteht Mischreibung: Der Ölfilm und die Oberflächenkontakte tragen gemeinsam die Last. Bei noch geringerer Trennung gewinnt die Grenzschmierung zunehmend an Bedeutung.
Dieses Verhältnis hilft, den Schmierungszustand zu beschreiben, ist aber keine feste Eigenschaft der Welle. Drehzahl, Last, Ölviskosität, Temperatur, Lagerspiel und Ölverfügbarkeit beeinflussen den Film. Anlauf und Auslauf verdienen besondere Aufmerksamkeit, weil die Drehbewegung möglicherweise nicht ausreicht, um eine vollständige Trennung aufrechtzuerhalten.
Scharfe Spitzen sind deshalb auch an einem poliert aussehenden Lagerzapfen problematisch. Sie können örtlichen Kontakt verursachen, Wärme erzeugen und das Lager verschleißen. Ein beschädigtes Lager verändert wiederum das Lagerspiel und die Bedingungen, die zum Aufrechterhalten des Ölfilms erforderlich sind.
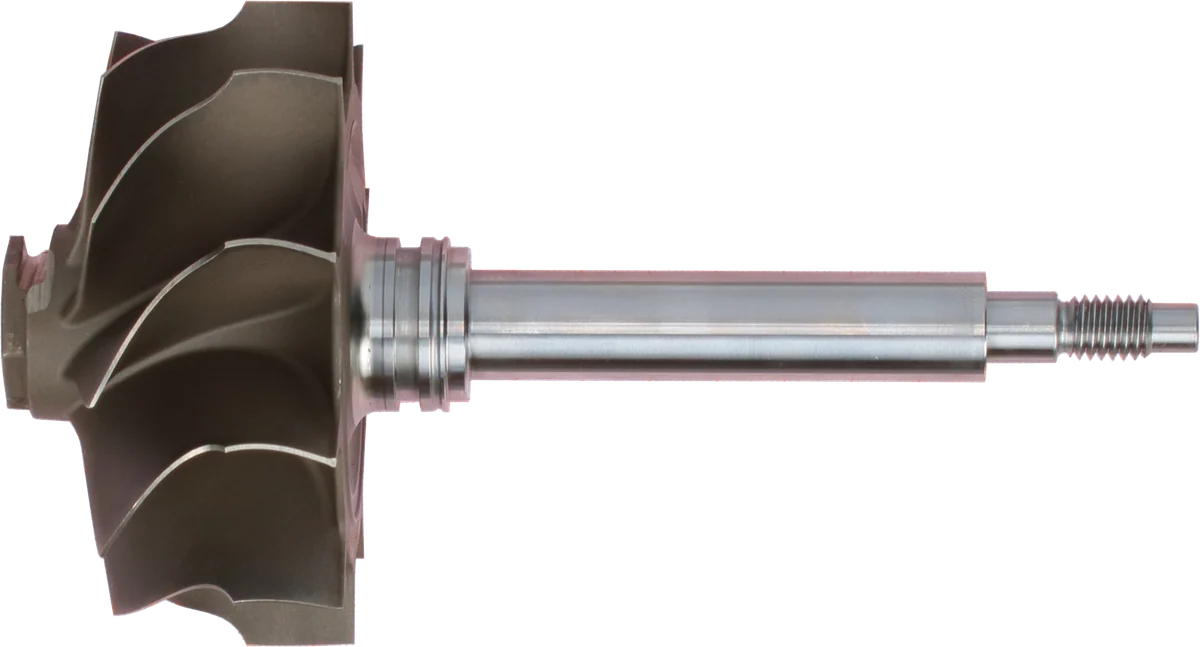
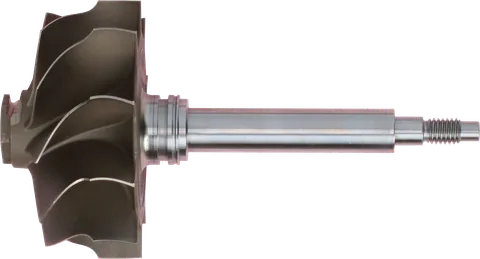
Turbinenrad: Abgasenergie treibt die Welle an.
Wellenoberfläche: vor Wiederverwendung auf Verschleiß und Riefen prüfen.
Wellenende: Verbindung zu den rotierenden Verdichterbauteilen.
Produktfotografie von 2026. Die Nummern kennzeichnen die unten erläuterten Merkmale.
Was Ra und Rz aussagen – und was sie nicht erfassen
Die Rauheitskennwerte Ra und Rz sind nützliche Prüfgrößen für die Oberflächenrauheit der Turboladerwelle. Keiner von beiden reicht jedoch für eine umfassende Entscheidung über die Verwendbarkeit aus.
Ra beschreibt den arithmetischen Mittelwert der absoluten Abweichungen eines gemessenen Rauheitsprofils von seiner Mittellinie. Der Kennwert fasst viele Oberflächenhöhen in einer einzigen Zahl zusammen. Einige tiefe Kratzer können dadurch in einer großen, relativ glatten Fläche rechnerisch untergehen.
Rz beschreibt die Höhe zwischen Profilspitzen und Profiltälern nach einem festgelegten Messverfahren. Definitionen und Konventionen zur Ergebnisangabe unterscheiden sich. Vergleichen Sie Ergebnisse deshalb nur, wenn das vorgeschriebene Verfahren und die Geräteeinstellungen übereinstimmen.
Keiner der beiden Werte beschreibt vollständig, wie Spitzen und Täler verteilt sind.
| Merkmal oder Kennwert | Was damit beschrieben werden kann | Praktische Einschränkung |
|---|---|---|
| Ra | Mittlere Rauheitsamplitude | Kann einzelne Fehlstellen und unterschiedliche Profilformen verbergen |
| Rz | Höhe zwischen Spitzen und Tälern nach dem gewählten Verfahren | Unterscheidet nicht vollständig zwischen scharfen Spitzen und nützlichen Tälern |
| Rpk: reduzierte Spitzenhöhe | Spitzen, die über das Kernprofil hinausragen | Ersetzt nicht die Prüfung auf einzelne erhabene Beschädigungen |
| Rk: Kernrautiefe | Tiefe des Kernbereichs des Rauheitsprofils | Muss zusammen mit Spitzen, Tälern und Vorgaben bewertet werden |
| Rvk: reduzierte Riefentiefe | Täler unterhalb des Kernprofils | Eine größere Tiefe ist nicht automatisch besser |
| Strukturrichtung beziehungsweise Rillenrichtung | Ausrichtung der Bearbeitungsspuren | Ein geeigneter Rauheitswert kann gleichzeitig mit ungeeignet ausgerichteten Bearbeitungsspuren auftreten |
Zwei Lagerzapfen können ähnliche Ra-Messwerte aufweisen und sich dennoch unterschiedlich verhalten. Einer kann schmale, hervorstehende Grate besitzen. Ein anderer kann relativ flache obere Bereiche mit seichten Vertiefungen aufweisen. Beim ersten entstehen leichter punktuell konzentrierte Kontakte, wenn der Ölfilm dünner wird.
Rauheit und Geometrie sind außerdem unterschiedliche Eigenschaften. Eine Welle kann eine feine Oberfläche haben und zugleich konisch, oval, verbogen oder örtlich untermaßig sein. Ein Rauheitsmesswert belegt keine Maßhaltigkeit.
Die Materialanteilkurve anschaulich erklärt
Die Materialanteilkurve, auch Abbott-Firestone-Kurve genannt, hilft zu erklären, was mittlere Rauheitskennwerte verbergen.
Stellen Sie sich ein vergrößertes Oberflächenprofil in der Seitenansicht vor. Legen Sie eine waagerechte Linie knapp unter seinen höchsten Punkt. Nur wenige Profilspitzen ragen über diese Linie hinaus. Senken Sie die Linie nun durch das Profil ab. Immer größere Teile der Oberfläche liegen oberhalb der Linie.
Die Kurve zeigt, wie sich dieser Materialanteil mit der Tiefe verändert. Nahe den höchsten Spitzen ist der Anteil klein. Nahe den tiefsten Tälern liegt fast das gesamte gemessene Profil oberhalb der Linie.
Bei einer Oberfläche mit abgeflachten Spitzen kann schon ein geringes Absenken der Linie einen großen Materialanteil erfassen. Weiter unten verbleibt eine kleinere Anzahl von Tälern. Eine stark zerklüftete Oberfläche weist dagegen einen ausgedehnteren Bereich hervorstehender Spitzen auf, bevor der Kernbereich erreicht wird.
Dieser Unterschied erklärt den Nutzen einer geringen Spitzenhöhe, einer kontrollierten Kernrauheit und einer geeigneten Taltiefe. Täler können örtlich Schmierstoff zurückhalten. Abgeflachte obere Bereiche verringern zugleich ausgeprägte Spitzenkontakte, wenn die vollständige Trennung verloren geht. Die Kurve charakterisiert die Oberflächenstruktur; sie misst nicht unmittelbar die Tragfähigkeit des Lagers im Betrieb.
Plateauhonen veranschaulicht dieses Prinzip: Ein abschließender Bearbeitungsschritt reduziert ausgeprägte Spitzen und erhält dabei gezielt ausgeformte Täler. Oberflächenstrukturen mit geglätteten Spitzen bieten bei vergleichbaren geschmierten Kontakten im Allgemeinen Vorteile gegenüber scharfkantigen Strukturen.
Dies ist jedoch keine Anleitung, eine Turboladerwelle wie einen Motorzylinder zu honen. Der Lagerzapfen benötigt die für ihn vorgeschriebene Fertigungsoberfläche. Tiefe Riefen sind Schäden und keine nützlichen Ölreservoirs. Auch tiefere Täler bringen keine unbegrenzte Verbesserung.
Turboladerwelle polieren: Was sich dabei tatsächlich verändert
Beim Polieren eines Turbolader-Lagerzapfens wird Material abgetragen. Fehlendes Metall am Grund einer Riefe lässt sich dadurch nicht wiederherstellen.
Um eine Rille vollständig zu beseitigen, muss die umgebende Oberfläche bis auf deren Tiefe abgetragen werden. Ein scheinbar kleiner Kratzer kann deshalb mehr Materialabtrag erfordern, als die Maßgrenzen des Lagerzapfens zulassen.
Durchmesser und Lagerspiel verändern sich gemeinsam. Wird der Wellendurchmesser kleiner, vergrößert sich das Spiel in einer unveränderten Lagerbohrung. Das verändert den Ölfluss, das Verhalten des Ölfilms und die Abstützung des Rotors. Neue Lager im Standardmaß gleichen eine Welle mit Untermaß nicht automatisch aus.
Die Geometrie kann sich verschlechtern. Ungleichmäßiger Druck oder übermäßige Bearbeitung einer einzelnen Schadstelle können Konizität, Ovalität oder eine örtliche Vertiefung erzeugen. Ein um die Welle gezogener Schleifmittelstreifen garantiert kein zylindrisches Ergebnis.
Die Oberflächenstruktur kann sich verändern, ohne geeignet zu werden. Polieren kann Grate abflachen, während tiefe Rillen zurückbleiben. Es kann außerdem gerichtete Bearbeitungsspuren erzeugen oder Schleifmittelrückstände hinterlassen. Der Lagerzapfen reflektiert dann möglicherweise mehr Licht, erfüllt aber weiterhin nicht die Anforderungen.
Der Werkstoffzustand ist entscheidend. Bei manchen Wellenausführungen kommen Verfahren zur Randschichthärtung zum Einsatz, darunter das Induktionshärten. Dabei wird ein oberflächennaher Bereich durch kontrolliertes Erwärmen und Abschrecken gehärtet, während der darunterliegende Werkstoff andere Eigenschaften behält. Materialabtrag verringert die verbleibende Härteschichttiefe. Übermäßiger Abtrag kann Werkstoff freilegen, der nicht die erforderliche Verschleißfestigkeit besitzt.
Nicht jede Turboladerwelle besteht aus derselben Legierung oder erhält dieselbe Behandlung. Gehen Sie weder von einem allgemein gültigen zulässigen Polierabtrag aus noch davon, dass eine hart wirkende Oberfläche weiterhin ausreichend gehärtet ist. Starke Überhitzung oder ein Festfressen können den Werkstoffzustand ebenfalls so beeinträchtigen, dass Polieren nicht mehr ausreicht.
Der Auswuchtzustand muss weiterhin geprüft werden. Ein vollkommen gleichmäßiger Abtrag um die ursprüngliche Achse erzeugt grundsätzlich keine Unwucht. Ungleichmäßiger Abtrag kann jedoch die Massenverteilung verändern. Durch die Demontage kommen außerdem zusätzliche Anforderungen beim Zusammenbau hinzu. Halten Sie das vorgeschriebene Auswuchtverfahren ein; Auswuchten kann eine fehlerhafte Lagerzapfengeometrie nicht korrigieren.
Turboladerwelle prüfen: Worauf Sie vor der Wiederverwendung achten sollten
Ziehen Sie zuerst die Vorgaben für den jeweiligen Turbolader und die zugehörige Rotorbaugruppe heran. Ohne anwendbare Grenzwerte ist „fühlt sich glatt an“ kein belastbares Kriterium für die Wiederverwendung einer Turboladerwelle.
Reinigen Sie die Bauteile vor der Beurteilung mit einem geeigneten Verfahren. Prüfen Sie sie vor jeder abrasiven Bearbeitung, damit das ursprüngliche Verschleißbild für die Diagnose erhalten bleibt.
Wenn Sie die Welle eines Diesel-Turboladers prüfen, nutzen Sie diese Prüfpunkte:
- Prüfen Sie bei guter Beleuchtung und unter Vergrößerung. Achten Sie auf Riefen, Grübchenbildung, übertragenes Lagermaterial, aufgeworfene Kanten, Korrosion sowie Hinweise auf Anstreifen oder Überhitzung.
- Messen Sie jeden Lagerzapfen an mehreren Stellen. Verwenden Sie geeignete, kalibrierte Messmittel an mehreren axialen Positionen und in unterschiedlichen Winkelstellungen, um Durchmesserverlust, Konizität und Ovalität zu erkennen.
- Prüfen Sie den Rundlauf mit dem vorgeschriebenen Messaufbau. Ein glatter Lagerzapfen auf einer verbogenen Welle ist weiterhin ungeeignet.
- Prüfen Sie das Lagersystem. Beziehen Sie Lagerbohrungen, Axiallagerflächen, den Gehäusezustand und die Ölkanäle ein. Der Zustand des Lagerzapfens allein reicht nicht aus, um das Lagerspiel im montierten Zustand zu bestimmen.
- Messen Sie die Oberflächenstruktur, wenn die Wiederverwendung oder Nachbearbeitung davon abhängt. Verwenden Sie ein geeignetes Oberflächenmessgerät mit der vorgeschriebenen Filterung, Auswertelänge und Messrichtung. Eine einzelne, leicht zugängliche Messspur kann örtliche Schäden übersehen.
- Prüfen Sie das Turbinenrad und die Funktionsbereiche der Welle. Kontrollieren Sie Schaufeln, Dichtringnuten, Wellenabsätze und Gewinde. Bei Verdacht auf Risse ist eine geeignete fachkundige Beurteilung erforderlich.
- Untersuchen Sie den Schadensmechanismus. Um die Ursachen für Riefen an der Turboladerwelle zu ermitteln, prüfen Sie auf Verunreinigungen, eine eingeschränkte Ölzufuhr, ungeeignete Schmierung und weitere Fehler, auf die das Schadensbild hindeutet.
Eine Fingernagelprobe kann eine deutliche Rille erkennen lassen. Eine unauffällige Probe hat jedoch wenig Aussagekraft. Ebenso lässt sich das Ausmaß eines Hitzeschadens nicht allein anhand einer Verfärbung bestimmen.
Wenn eine kontrollierte Aufbereitung zulässig ist, dokumentieren Sie die Abmessungen und die Oberflächenstruktur vor und nach der Bearbeitung. Vor dem Zusammenbau sind eine gründliche Reinigung und eine abschließende Prüfung unerlässlich.
Turboladerwelle polieren oder ersetzen?
Eine Wiederverwendung ist sinnvoll, wenn die Turbinenrad-Wellen-Einheit die geltenden Anforderungen an Abmessungen, Oberflächenstruktur, Werkstoffzustand und Unversehrtheit erfüllt. Polieren kommt nur infrage, wenn ein festgelegtes Instandsetzungsverfahren dies erlaubt und das fertig bearbeitete Bauteil innerhalb der Vorgaben bleibt.
Ein Austausch ist die bessere Wahl, wenn:
- das Entfernen der Riefen den Lagerzapfendurchmesser unter das zulässige Mindestmaß bringen würde;
- Konizität, Ovalität oder Rundlaufabweichung den geltenden Grenzwert überschreiten;
- Risse, erhebliche Grübchenbildung, Fressschäden oder unzulässige Schäden am Turbinenrad vorliegen;
- sich Härte oder verbleibende Härteschichttiefe nach erheblichen Schäden oder einer umfangreichen Nachbearbeitung nicht feststellen lassen;
- wichtige Wellenabsätze, Dichtringnuten oder andere Funktionsbereiche der Welle außerhalb der Instandsetzungsgrenzen liegen;
- die Werkstatt die fertig bearbeitete Oberfläche nicht prüfen oder das erforderliche Auswuchtverfahren nicht vollständig durchführen kann.
Bei vielen Bauarten werden Turbinenrad und Welle als Turbinenrad-Wellen-Einheit geliefert. Wenn eine zuverlässige Aufbereitung der Einzelteile nicht möglich ist, kann eine passende Austausch-CHRA die praktikablere Reparaturlösung sein.
Bei beiden Möglichkeiten muss weiterhin die Schadensursache behoben werden. Neue Teile können denselben Schaden erleiden, wenn sie erneut mit verunreinigtem Öl oder einer unzureichenden Ölversorgung betrieben werden.
Häufige Fragen
Kann ich eine Turboladerwelle wiederverwenden, wenn die Lagerzapfen glänzen?
Möglicherweise, aber Glanz ist kein Abnahmekriterium. Eine Wiederverwendung setzt voraus, dass Durchmesser, Rundheit, Konizität, Rundlauf, Oberflächenstruktur und Werkstoffzustand den Anforderungen entsprechen und das Turbinenrad unbeschädigt ist. Vergleichen Sie die Messwerte mit den Vorgaben für den jeweiligen Turbolader.
Ist ein niedrigerer Ra-Wert immer besser?
Nein. Ein niedrigerer Ra-Wert kann auf geringere Oberflächenunebenheiten hinweisen, beschreibt aber weder deren Form noch deren Verteilung. Ein Lagerzapfen muss die vorgegebenen Anforderungen an Oberflächengüte, Geometrie und Oberflächenstruktur erfüllen. Wenn Sie durch zusätzlichen Metallabtrag einen niedrigeren Ra-Wert erzielen möchten, kann eine ansonsten brauchbare Welle Untermaß bekommen.
Kann ich einen Kratzer auspolieren, an dem der Fingernagel hängen bleibt?
Betrachten Sie einen solchen Kratzer als Anlass für eine fachkundige Beurteilung, nicht als Ziel für das Polieren. Um ihn vollständig zu entfernen, müsste möglicherweise unzulässig viel Metall abgetragen werden. Eine Fingernagelprobe kann Schäden aufzeigen; ob die Welle noch instand gesetzt werden kann, lässt sich jedoch nur anhand von Messungen und den geltenden Instandsetzungsgrenzen feststellen.
Sollte ein Turbolader-Lagerzapfen einen Kreuzschliff wie eine Zylinderlaufbahn haben?
Übertragen Sie die Oberflächenbearbeitung einer Zylinderbohrung nicht auf eine Turboladerwelle. Plateauhonen verdeutlicht den Nutzen niedriger Spitzen und gezielt ausgeprägter Täler. Für die Oberflächengüte einer Turboladerwelle gelten jedoch eigene Vorgaben zum Bearbeitungsverfahren und zur Richtung der Oberflächenstruktur.
Turboladerwelle polieren: Muss der Turbo danach ausgewuchtet werden?
Gleichmäßiges Polieren erzeugt nicht automatisch eine Unwucht, ungleichmäßiger Abtrag kann jedoch die Massenverteilung verändern. Halten Sie nach der Instandsetzung das vorgeschriebene Auswuchtverfahren für die Einzelteile und den montierten Rotor ein. Eine Auswuchtprüfung kann eine Welle mit Untermaß, eine verbogene Welle oder eine beschädigte Welle nicht ausgleichen.
Beseitigt eine neue CHRA die Ursache für Riefen an den Lagerzapfen?
Eine Austausch-CHRA ersetzt die beschädigte Rotorbaugruppe und das Lagersystem, behebt jedoch keine externen Probleme mit der Ölversorgung oder Verunreinigungen. Ermitteln Sie die Ursache, setzen Sie betroffene Ölleitungen instand, beheben Sie Schmierungsfehler und befolgen Sie die Anweisungen zum Einbau und zur Vorbefüllung mit Öl.
Wann muss eine Turboladerwelle ersetzt werden?
Ersetzen Sie die Turbinenrad-Wellen-Einheit, wenn das Entfernen der Riefen zu Untermaß führen würde, Geometrieabweichungen die geltenden Grenzwerte überschreiten oder unzulässige Schäden vorliegen. Ein Austausch ist auch angebracht, wenn die Werkstatt die fertig bearbeitete Oberfläche nicht prüfen oder das erforderliche Auswuchtverfahren nicht vollständig durchführen kann.
Kontaktieren Sie LeadTurbo mit der Teilenummer Ihres Turboladers und einer Beschreibung der Symptome. Wir helfen Ihnen, passende Ersatz-Turbolader, CHRAs oder Instandsetzungsteile zu finden.