Wenn Sie Ersatzrumpfgruppen oder Angebote zur Instandsetzung vergleichen, ist „ausgewuchtet“ eine unvollständige Angabe. Sie kann bedeuten, dass das Verdichterrad separat geprüft, die Turbinenwellenbaugruppe in zwei Ebenen ausgewuchtet oder die komplette Rumpfgruppe – CHRA – bei hoher Drehzahl geprüft und korrigiert wurde.
Diese Arbeitsschritte beantworten unterschiedliche Fragen. Wenn Sie einen Turbolader bei niedriger oder hoher Drehzahl auswuchten lassen, hilft Ihnen das Verständnis der Unterschiede zwischen den Verfahren, die Mehrkosten des VSR-Auswuchtens nachzuvollziehen. Es bietet Ihnen eine aussagekräftigere Bewertungsgrundlage als einen Aufkleber.
Zunächst klären, was korrigiert werden muss
Unwucht beschreibt die Verteilung der rotierenden Masse relativ zu ihrer Drehachse. Ein Bauteil kann konzentrisch aussehen und dennoch im Inneren eine ungleichmäßige Massenverteilung aufweisen. Umgekehrt wird ein verformtes Bauteil nicht zwangsläufig wieder einsatzfähig, nur weil so viel Material abgetragen wurde, dass ein akzeptabler Auswuchtwert erreicht wird.
Drei Begriffe beschreiben das Problem.
Statische Unwucht bedeutet, dass der Massenschwerpunkt außerhalb der Drehachse liegt. Stellen Sie sich ein Rad vor, bei dem auf einer Seite zusätzliche Masse konzentriert ist. Auf idealen, nahezu reibungsfreien Auflagen würde sich diese schwere Seite tendenziell nach unten drehen.
Bei einem Turbolader können Fertigungstoleranzen, eine ungleichmäßige Werkstoffdichte oder eine außermittige Radbohrung diesen Zustand verursachen. Bei einer verschweißten Einheit aus Turbinenrad und Welle kann auch ein Versatz an der Verbindungsstelle die Masse von der vorgesehenen Achse weg verlagern.
Momentenunwucht bedeutet, dass unterschiedliche axiale Abschnitte des Rotors entgegengesetzte Kräfte erzeugen, die ihn zu einer Kippbewegung anregen. Stellen Sie sich eine schwere Stelle nahe einem Ende und eine weitere auf der gegenüberliegenden Seite nahe dem anderen Ende vor. Ihr gemeinsamer Massenschwerpunkt kann auf der Achse bleiben, sodass eine Prüfung allein mithilfe der Schwerkraft möglicherweise nichts erkennen lässt.
Ein Winkelfehler zwischen Turbinenrad und Welle kann zur Momentenunwucht beitragen. Entscheidend sind sowohl die Größe der ungleichmäßig verteilten Masse als auch ihre Position entlang des Rotors.
Dynamische Unwucht kombiniert in der Regel statische Unwucht und Momentenunwucht. Die meisten realen Bauteile lassen sich nicht eindeutig nur einer Kategorie zuordnen. Beim Drehen können sie sowohl seitliche Kräfte als auch Kippmomente erzeugen.
Betriebsbedingte Schäden verändern die Situation zusätzlich:
- Ungleichmäßige Erosion trägt an bestimmten Bereichen eines Rads Masse ab.
- Ungleichmäßige Ablagerungen fügen Masse hinzu.
- Überdrehzahl kann ein Rad dauerhaft verformen.
- Übertemperatur kann Bauteile verformen und ihre Ausrichtung verändern.
Diese Zustände erfordern eine Prüfung vor dem Auswuchten. Ein günstiger Messwert der Auswuchtmaschine kann nicht belegen, dass sich ein überhitztes, gerissenes oder verformtes Rad sicher weiterverwenden lässt.
Wie funktioniert das Niedrigdrehzahlwuchten beim Turbolader?
Bei einer geeigneten niedrigen Auswuchtdrehzahl kann ein einsatzfähiges Rotorbauteil eines Turboladers näherungsweise als starr betrachtet werden: Seine Biegung beeinflusst die Messung nur geringfügig.
Die Maschine misst das Schwingungsverhalten während der Rotation und ermittelt Korrekturen an zwei axial voneinander getrennten Positionen, den sogenannten Ausgleichsebenen. Das Zweiebenenwuchten korrigiert sowohl die mit statischer Unwucht verbundene seitliche Kraft als auch die durch Momentenunwucht verursachte Kippwirkung.
Bei einer Turbinenwellen-Rad-Einheit liegen diese Ebenen in den freigegebenen Korrekturbereichen des Bauteils. Bei einem Verdichterrad können dafür festgelegte Bereiche an Vorder- und Rückseite vorgesehen sein. Ihre genaue Lage hängt von der Konstruktion und dem Auswuchtverfahren ab.
Der Bediener trägt kontrollierte Materialmengen an berechneten Winkelpositionen und Radien ab und misst anschließend erneut. Durch den Materialabtrag in zwei Ausgleichsebenen lassen sich sowohl Kraft als auch Moment gezielt beeinflussen. Das Abschleifen an einer einzigen, gut zugänglichen Stelle bietet nicht dieselben Korrekturmöglichkeiten.
Die Aufnahme des Bauteils ist ebenso wichtig wie der Materialabtrag:
- Die Positionierflächen der Welle müssen sauber und unbeschädigt sein.
- Ein Verdichterrad muss korrekt auf seinem Auswuchtdorn sitzen.
- Auswuchtdorn und Aufnahmevorrichtung müssen entsprechend kalibriert oder ihre Einflüsse kompensiert sein.
- Wiederholte Messungen müssen ausreichend übereinstimmen, um eine zuverlässige Korrektur zu ermöglichen.
Andernfalls misst die Maschine möglicherweise teilweise den Einfluss der Aufnahmevorrichtung oder eines Aufspannfehlers. Der Bediener „korrigiert“ dann unter Umständen das Rad für ein Problem, das nach dem Einbau gar nicht mehr besteht.
Deshalb ist die Unterscheidung zwischen statischer Unwucht und Momentenunwucht mehr als eine reine Begriffsfrage. Ein Rad, das bei einer einfachen Prüfung auf eine schwere Seite unauffällig bleibt, kann dennoch eine erhebliche Korrektur in zwei Ebenen benötigen.
Turbolader auswuchten: Warum die montierte Rumpfgruppe VSR braucht
Separat ausgewuchtete Bauteile garantieren keine ausgewuchtete Baugruppe.
Verdichterrad, Turbinenwelle, Axiallagerkomponenten, gegebenenfalls vorhandene Distanzstücke und Befestigungselemente bilden ein Bauteilpaket. Kleine Fehler bei Sitz, Konzentrizität und Bauteilausrichtung wirken bei der Montage zusammen. Außerdem verbleibt in jedem Bauteil eine gewisse Restunwucht.
Bei hoher Drehzahl wird die Biegeelastizität der Welle relevant. Ihr Schwingungsverhalten hängt davon ab, wie die Masse entlang der Welle verteilt ist und wie die Lager sie abstützen. Beim Durchlaufen einer Resonanz können Schwingungen verstärkt werden, die bei niedriger Drehzahl noch gering erschienen.
Die Aufweitung durch Fliehkräfte und die Betriebstemperatur können außerdem Abmessungen und Kontaktverhältnisse an Passungen verändern. Das bedeutet nicht, dass Bauteile locker werden dürfen. Es bedeutet, dass ihre Geometrie im Betrieb nicht vollständig mit ihrer Geometrie im Stillstand übereinstimmt.
Bei der VSR-Prüfung wird die montierte Rumpfgruppe unter kontrollierten Bedingungen bei hoher Drehzahl bewertet. Üblicherweise treibt Druckluft die Turbine an, während eine geregelte Ölversorgung die Lager versorgt. Sensoren erfassen die Schwingungen, während der Rotor den vorgeschriebenen Drehzahlbereich durchläuft.
Anschließend nimmt der Bediener zulässige Feinwuchtkorrekturen vor und wiederholt den Prüflauf. Je nach Konstruktion und Ausrüstung können dafür festgelegte Flächen an der verdichterseitigen Mutter oder Nabe vorgesehen sein. Anzahl und Lage der nutzbaren Ebenen hängen vom jeweiligen Verfahren ab.
Ein kalter, druckluftbetriebener Test bildet nicht sämtliche Temperaturen und Belastungen im Motorbetrieb nach. Er zeigt jedoch das Verhalten der montierten Baugruppe, das sich durch das Auswuchten der Einzelteile allein nicht feststellen lässt.
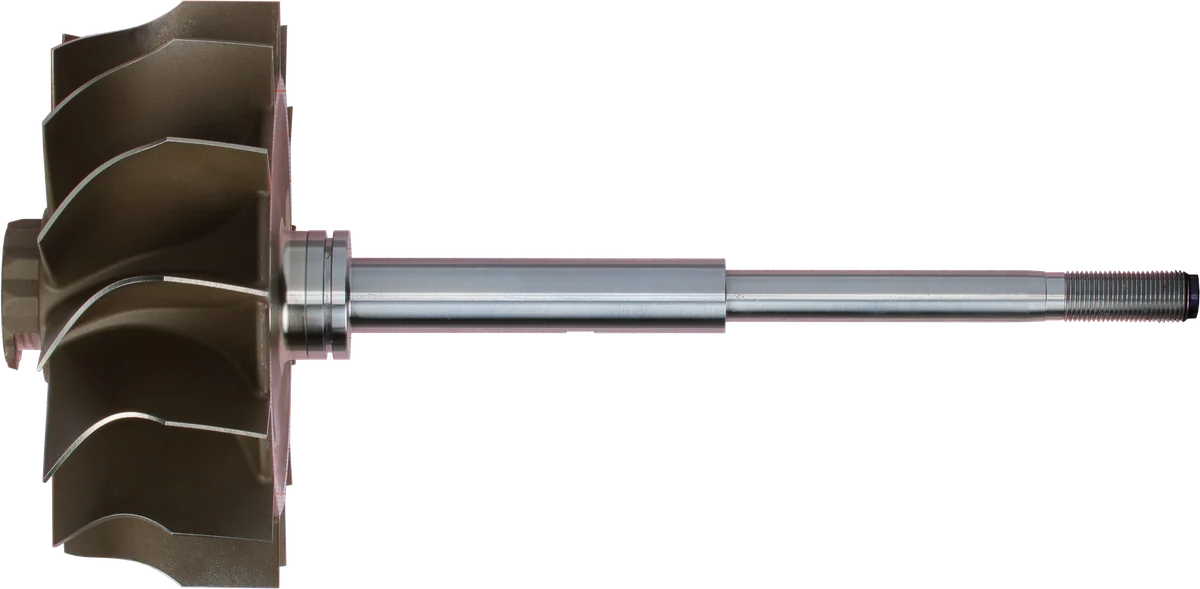
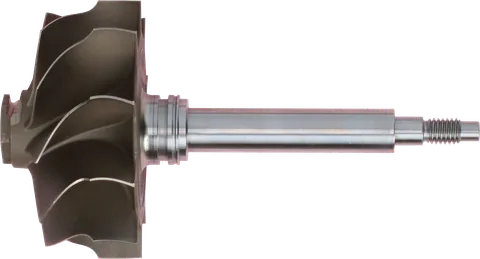
Turbinenrad: Abgasenergie treibt die Welle an.
Wellenoberfläche: vor Wiederverwendung auf Verschleiß und Riefen prüfen.
Wellenende: Verbindung zu den rotierenden Verdichterbauteilen.
Produktfotografie von 2026. Die Nummern kennzeichnen die unten erläuterten Merkmale.
Modales Auswuchten und Auswuchten mit Einflusskoeffizienten
Beim Hochdrehzahlwuchten muss ein Zusammenhang zwischen den gemessenen Schwingungen und wirksamen Korrekturen hergestellt werden. Modales Auswuchten und Auswuchten mit Einflusskoeffizienten gehen diese Aufgabe unterschiedlich an.
| Verfahren | Zentrale Frage | Verwendete Informationen | Praktische Einschränkung |
|---|---|---|---|
| Modales Auswuchten | Welche Biegeschwingungsform wird angeregt, und wie lässt sich ihre Anregung verringern? | Eigenformen des Rotors, Resonanzverhalten und geeignete Korrekturstellen | Erfordert Kenntnisse der Eigenformen des Rotors und ausreichend viele wirksame Korrekturstellen |
| Auswuchten mit Einflusskoeffizienten | Wie verändert eine bekannte Korrektur die gemessenen Schwingungen? | Gemessene oder durch Kalibrierung ermittelte Zusammenhänge zwischen Korrekturen und Schwingungsantworten | Hängt von einer repräsentativen Kalibrierung, reproduzierbarer Aufspannung und stabilen Prüfbedingungen ab |
Modales Auswuchten geht vom Biegeschwingungsverhalten des Rotors aus. Eine biegeelastische Welle kann in unterschiedlichen Formen schwingen, den sogenannten Eigenformen oder Moden. Eine Korrektur, die eine Eigenform stark beeinflusst, kann auf eine andere nur geringe Auswirkungen haben.
Die Auswuchtstrategie wählt Korrekturen aus, die die Anregung der relevanten Eigenformen verringern und zugleich in anderen Bereichen ein akzeptables Verhalten erhalten. Dafür muss bekannt sein, wo sich der Rotor biegt und welche Korrekturstellen diese Bewegung beeinflussen können. Die wenigen zugänglichen Korrekturbereiche an einem kleinen Turbolader können dies erschweren.
Das Auswuchten mit Einflusskoeffizienten beruht auf gemessenen Ursache-Wirkungs-Beziehungen. Eine bekannte probeweise Änderung zeigt, wie sich eine Korrektur an einer bestimmten Stelle auf die Schwingungen an ausgewählten Messstellen und bei ausgewählten Drehzahlen auswirkt. Eine geeignete Maschinenkalibrierung kann diese Zusammenhänge bereitstellen, ohne dass jeder Versuch an jeder Rumpfgruppe wiederholt werden muss.
Die Schwingungsantwort umfasst die Amplitude – also die Stärke der Schwingung – und die Phase, ihre zeitliche Lage relativ zu einer Drehreferenz. Zusammen helfen diese Größen dabei, Position und Umfang der erforderlichen Korrektur zu bestimmen.
Eine Korrektur in einer Ebene kann mehrere Messwerte beeinflussen. Die Berechnung berücksichtigt deshalb diese Wechselwirkungen, statt jede Ebene unabhängig zu behandeln.
Einflusskoeffizienten sind weder universell noch drehzahlunabhängig. Lagerverhalten, Aufnahmevorrichtungen, Rotorkonstruktion und Betriebsbedingungen beeinflussen sie. Die Berücksichtigung der Schwingungsantworten bei mehreren Drehzahlen hilft, Korrekturen zu vermeiden, die einen Messpunkt verbessern und gleichzeitig einen anderen verschlechtern.
Die Verfahren können sich auch überschneiden. Kenntnisse der Eigenformen des Rotors können in ein messungsbasiertes Auswuchtverfahren einfließen. Als Käufer sollten Sie auf den validierten Prozess und das Endergebnis achten, statt von der Bezeichnung eines Algorithmus allein eine Qualitätsgarantie zu erwarten.
VSR-Wuchtprotokoll für Turbolader richtig lesen: Schwingung ist nicht dasselbe wie Unwucht
Eine Niedrigdrehzahl-Auswuchtmaschine kann die Restunwucht ausgeben. Eine Hochdrehzahl-Auswuchtmaschine für Turboladerrumpfgruppen kann dagegen die Schwingungsamplitude über der Wellendrehzahl darstellen. Diese Messgrößen hängen zusammen, sind aber nicht austauschbar.
Die erfassten Schwingungen hängen von Rotor, Lagern, Gehäuse, Aufnahmevorrichtung, Sensorposition und Prüfbedingungen ab. Um zwei Diagramme vergleichen zu können, müssen deren Einheiten, Messverfahren und geltende Grenzwerte bekannt sein.
Unwucht regt Schwingungen hauptsächlich einmal pro Wellenumdrehung an. Dies wird häufig als synchrone Schwingungsantwort oder 1×-Antwort bezeichnet. Ein aussagekräftiges Verfahren bewertet diese Antwort über den erforderlichen Drehzahlbereich einschließlich ausgeprägter Schwingungsspitzen.
Bei der Diagnose von Vibrationen am Turbolader nach dem VSR-Auswuchten sollten Sie bedenken, dass nicht jede Schwingungsspitze durch Unwucht entsteht. Eine Instabilität des Ölfilms kann subsynchrone Bewegungen unterhalb der Wellendrehfrequenz erzeugen. Auch Schleifkontakt und andere mechanische Probleme können das Signal überlagern. Wiederholter Materialabtrag behebt solche Zustände nicht zuverlässig.
Ein belastbares Ergebnis zeigt, was gemessen wurde und ob die Rumpfgruppe die zutreffenden Abnahmekriterien erfüllt hat. Eine glatt wirkende Kurve ohne Drehzahlangaben, Einheiten oder Rückverfolgbarkeit liefert nur begrenzte Nachweise.
Was ein guter Instandsetzungsbetrieb leistet – und warum es mehr kostet
Eine fachgerechte Instandsetzung beginnt mit Maß- und Zustandsprüfungen. Ausgewuchtet wird erst, nachdem entschieden wurde, welche Bauteile für den Einsatz geeignet sind.
Ein sorgfältig arbeitender Betrieb sollte Ihnen seinen Ablauf beim VSR-Auswuchten von Diesel-Turboladern erläutern können:
- Räder und Welle auf Schäden, Verformungen, Rundlaufabweichungen und unzulässigen Verschleiß prüfen.
- Lagersitze, Axialanlageflächen und Bauteilpassungen anhand der geltenden Spezifikationen prüfen.
- Wiederverwendbare oder neue rotierende Bauteile mit dem geeigneten Verfahren auswuchten.
- Saubere Bauteile mit der vorgeschriebenen Befestigungsmethode montieren.
- Die fertig montierte Rumpfgruppe mit geeigneten Aufnahmevorrichtungen, Schmierbedingungen und im geeigneten Drehzahlbereich prüfen.
- Korrekturen ausschließlich innerhalb freigegebener Bereiche und der zulässigen Materialabtragsgrenzen vornehmen.
- Die Prüfung wiederholen und ein Ergebnis aufbewahren, das der Rumpfgruppe oder dem Auftrag eindeutig zugeordnet werden kann.
Die Mehrkosten decken Ausrüstung, Aufnahmevorrichtungen, Wartung, Kalibrierung, die Regelung des Ölsystems, qualifizierte Arbeitszeit und wiederholte Prüfläufe ab. Dazu gehört auch, zu erkennen, wann ein instabiles Ergebnis eine Inspektion oder erneute Montage statt eines weiteren Materialabtrags erfordert.
Ein Betrieb kann das Hochdrehzahlwuchten fachgerecht an einen externen Dienstleister vergeben. Entscheidend ist, dass die fertig montierte Rumpfgruppe die erforderlichen Arbeitsschritte durchläuft und das Ergebnis genau dieser Einheit zugeordnet bleibt.
Warnzeichen bei günstigen Instandsetzungen
Ein niedriger Preis allein belegt keine schlechte Arbeit. Unklare Angaben zum Verfahren verdienen jedoch genauere Aufmerksamkeit.
Achten Sie auf:
- „Ab Werk ausgewuchtete Räder“ als alleinige Erklärung für den Auswuchtzustand der montierten Baugruppe.
- Farbmarkierungen als angeblicher Beweis dafür, dass nach der erneuten Montage keine Prüfung erforderlich ist.
- Dasselbe allgemeine Auswuchtdiagramm für unterschiedliche Rumpfgruppen.
- Eine behauptete bestandene Prüfung ohne nachvollziehbares Prüfverfahren oder erkennbaren Abnahmegrenzwert.
- Starken Materialabtrag durch Schleifen außerhalb freigegebener Korrekturbereiche.
- Das Versprechen, Auswuchten beseitige jedes Pfeifen, jede Ölundichtigkeit oder jedes Lagerproblem.
Zuordnungsmarkierungen können helfen, die Ausrichtung der Bauteile zueinander beizubehalten. Sie können jedoch weder einen reproduzierbaren Sitz bestätigen noch ausgetauschte Bauteile berücksichtigen. Ebenso sagt ein Foto einer Maschine wenig über die Arbeiten aus, die an einer bestimmten CHRA durchgeführt wurden.
Häufige Fragen
Ersetzt das VSR-Auswuchten das Niedrigdrehzahlwuchten?
Nein. Das Auswuchten der Einzelteile beseitigt die grundlegende Unwucht vor der Montage. Das Hochdrehzahlwuchten berücksichtigt anschließend das Schwingungsverhalten der montierten Rumpfgruppe. Werden schlecht ausgewuchtete oder defekte Bauteile durch abschließende Feinwuchtkorrekturen kompensiert, können Probleme bestehen bleiben.
Können einzeln ausgewuchtete Bauteile eine unwuchtige CHRA ergeben?
Ja. Kleine Unterschiede bei Montagepassungen, Anlageflächen, Bauteilausrichtung und Montage können die gemeinsame Massenverteilung verschieben. Die fertig montierte rotierende Baugruppe muss überprüft werden, auch wenn ihre Einzelteile die Auswuchtprüfung bestanden haben.
Benötigt jeder Turbo dieselbe VSR-Prüfdrehzahl?
Nein. Der geeignete Drehzahlbereich und die zulässigen Grenzwerte hängen von der Turboladerkonstruktion und dem validierten Prüfverfahren ab. Eine höhere beworbene Prüfdrehzahl bedeutet nicht automatisch ein besseres Auswuchtergebnis.
Beweist ein VSR-Diagramm, dass ein Turbo in Ordnung ist?
Es dokumentiert das Schwingungsverhalten unter den aufgezeichneten Prüfbedingungen. Für sich allein belegt es weder korrekte Spiele noch einwandfreie Werkstoffe, eine korrekte Aktuatorkalibrierung oder die Funktion unter Abgashitze und Motorlast.
Sollte eine CHRA nach dem Austausch des Verdichterrads erneut geprüft werden?
Ja. Der Austausch des Rads verändert die rotierende Baugruppe. Auch Eingriffe in dessen Sitz oder Befestigung können das Auswuchtergebnis verändern. Befolgen Sie die geltende Montageanweisung und lassen Sie die fertig montierte Rumpfgruppe erneut prüfen.
Turbolader auswuchten mit VSR: Verschwindet dadurch jedes Turbopfeifen?
Nein. Unwucht kann einen drehzahlabhängigen Ton verursachen. Auch Luftströmung, Undichtigkeiten, Wechselwirkungen der Schaufeln, Schleifkontakt und Lagerinstabilität können Geräusche erzeugen. Auswuchten beseitigt Unwucht; andere Ursachen erfordern eine eigene Diagnose.
Braucht ein Ersatzturbolader eine VSR-Prüfung?
Separat ausgewuchtete Bauteile garantieren keine ausgewuchtete Baugruppe. Die fertig montierte Rumpfgruppe muss bei hoher Drehzahl überprüft werden. Drehzahlbereich und Abnahmegrenzwerte müssen dabei auf die Konstruktion und das validierte Prüfverfahren abgestimmt sein.
Kontaktieren Sie LeadTurbo mit der Teilenummer Ihres Turboladers und einer Beschreibung der Symptome. Wir helfen Ihnen, einen passenden Ersatzturbolader, eine CHRA oder Reparaturteile zu finden.